English
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Arabic
 Indonesian

Sviluppare un percorso farmaceutico attorno a un nuovo intermedio è molto diverso dall’acquistare un prodotto chimico di base. Un fornitore intermedio di 2-ammino-4'-bromobenzofenone, la Cina, deve supportare un progresso che può iniziare con campioni di laboratorio, continuare attraverso lo sviluppo del processo e la produzione pilota e, infine, raggiungere lotti commerciali ripetuti.
In ogni fase, i requisiti tecnici cambiano. Lo sviluppo iniziale si concentra sull’identità chimica e sulle prestazioni della reazione, mentre lo scale-up introduce requisiti aggiuntivi per il controllo delle impurità, la robustezza del processo, la capacità di produzione, la coerenza analitica, l’imballaggio e la documentazione normativa.
Un fornitore in grado di supportare l'intera progressione può ridurre i rischi tecnici e commerciali associati al cambiamento delle fonti di materiale dopo che un processo è già stato stabilito.
I campioni di ricerca e sviluppo necessitano di più di un semplice numero di purezza
Durante le fasi iniziali dello sviluppo farmaceutico, una piccola quantità di intermedio può essere sufficiente per lo screening delle reazioni. Tuttavia, il campione dovrebbe comunque essere supportato da informazioni analitiche affidabili.
Il solo dosaggio non fornisce un quadro completo della qualità chimica. Il team di sviluppo del cliente potrebbe aver bisogno di comprendere le sostanze correlate, i solventi residui, l'umidità, la forma fisica e altre caratteristiche che potrebbero influenzare la reazione a valle.
Un campione di sviluppo di alta qualità ha quindi due scopi: fornisce materiale per la sperimentazione e stabilisce un riferimento analitico per i lotti futuri.
Quando si mantengono le stesse specifiche e lo stesso approccio analitico all’aumentare della produzione, la transizione dallo sviluppo alla produzione diventa più facile da gestire.
Lo sviluppo del processo deve considerare la realtà produttiva
Un chimico di laboratorio può spesso ottimizzare una reazione utilizzando piccole quantità, un controllo preciso della temperatura e una miscelazione rapida. La produzione industriale introduce diverse condizioni fisiche.
Ad esempio, l'aggiunta di reagenti che richiede pochi secondi su scala di laboratorio può richiedere diversi minuti o più in un reattore di grandi dimensioni. Anche il calore generato da una reazione esotermica deve essere rimosso attraverso un sistema termico molto più grande.
Queste differenze possono influenzare la selettività e la formazione di impurità.
L'esperienza di Jiangsu Jingye Pharmaceutical con reazioni ad alta temperatura e alta pressione, idrogenazione, sintesi chirale e distillazione ad alto vuoto fornisce una base tecnica per affrontare diverse condizioni di processo durante lo sviluppo e la produzione.
L’obiettivo dello scale-up dovrebbe essere quello di preservare gli attributi critici di qualità dell’intermedio adattando al tempo stesso il processo alle apparecchiature industriali.
Il controllo delle impurità dovrebbe iniziare con la comprensione del processo
Il controllo delle impurità è più efficace quando se ne comprende la fonte.
Le potenziali fonti possono includere impurità delle materie prime, reazioni incomplete, reazioni collaterali, reazioni eccessive, degradazione, effetti correlati ai solventi o limitazioni di purificazione.
Per un intermedio chetonico aromatico, le strutture chimiche strettamente correlate possono essere difficili da rimuovere se le loro proprietà fisiche sono simili a quelle del composto target. Ciò rende importanti la selettività del processo e la strategia di purificazione.
Piuttosto che fare affidamento esclusivamente sulla purificazione dello stadio finale, un processo di produzione robusto dovrebbe ridurre al minimo la formazione di impurità critiche, ove possibile.
Ciò può migliorare la resa riducendo al tempo stesso il carico di purificazione e rendendo le prestazioni dei lotti più prevedibili.
La cristallizzazione può influenzare sia la purezza che le proprietà fisiche
Se l'intermedio viene isolato come solido, la cristallizzazione può diventare una fase critica del processo.
Parametri come il sistema solvente, la concentrazione, il profilo di raffreddamento, l'agitazione, la semina e la filtrazione possono influenzare la formazione dei cristalli. Le proprietà fisiche risultanti possono influenzare l'efficienza di filtrazione, il tempo di asciugatura, le caratteristiche delle particelle e il recupero finale.
Un fornitore dovrebbe quindi controllare le condizioni di cristallizzazione quando sono rilevanti per la qualità del prodotto.
Ciò è particolarmente importante per i clienti che caricano la sostanza intermedia direttamente nelle reazioni successive, poiché le differenze nel comportamento delle particelle possono influenzare la pesatura, la dissoluzione e l'efficienza di carica.
L'espansione richiede capacità dell'attrezzatura
Non tutti gli intermedi farmaceutici richiedono apparecchiature specializzate ad alta temperatura, alta pressione o vuoto. Tuttavia, avere accesso a tali funzionalità può ampliare la gamma di processi che un fornitore può supportare.
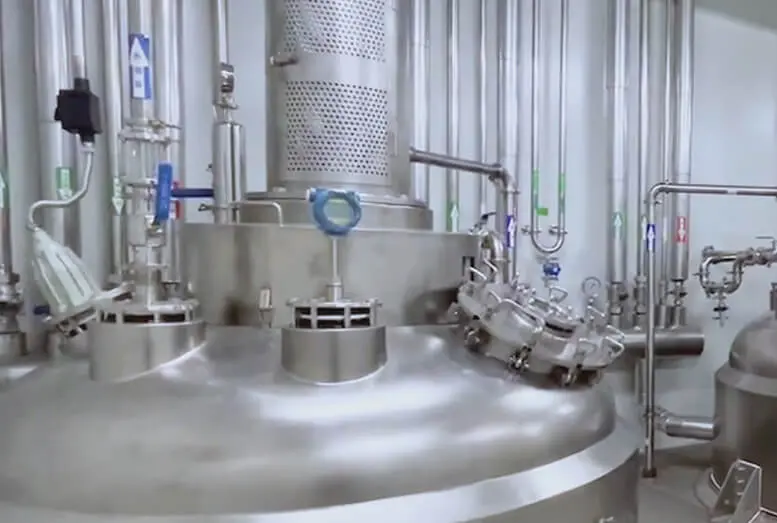
Jiangsu Jingye Pharmaceutical mantiene capacità produttive che coprono reazioni ad alta temperatura e alta pressione, idrogenazione, sintesi chirale e distillazione ad alto vuoto.
L'azienda gestisce uno stabilimento di produzione farmaceutica di 50.000 metri quadrati a Changzhou e combina ricerca e sviluppo, produzione e commercio internazionale.
Questa struttura integrata può aiutare a ridurre il divario tra lo sviluppo del processo e l’implementazione della produzione, in particolare quando il percorso di produzione richiede condizioni di reazione o separazione controllate.
I sistemi di qualità supportano la riproducibilità
Quando un cliente passa da un lotto di sviluppo a più lotti commerciali, la riproducibilità diventa il requisito di qualità centrale.
Un sistema di produzione orientato alle GMP fornisce controlli strutturati per materiali, attrezzature, procedure, documentazione, personale, pulizia, deviazioni e rilascio dei lotti.
Jiangsu Jingye Pharmaceutical opera secondo gli standard GMP e possiede le certificazioni ISO 9001, ISO 14001 e GB/T 45001 oltre a una licenza di produzione di farmaci.
Per i clienti internazionali, questi sistemi possono fornire un quadro più forte per la qualificazione dei fornitori, la gestione delle modifiche, la tracciabilità dei lotti e il monitoraggio continuo della qualità.
I dati analitici dovrebbero seguire il materiale
La specifica analitica dovrà rimanere collegata al materiale effettivamente fornito.
Ogni lotto commerciale dovrebbe avere risultati analitici identificabili collegati al suo numero di lotto. A seconda dei requisiti del cliente, il certificato di analisi può coprire l'aspetto, l'identificazione, il dosaggio, le sostanze correlate, l'umidità, i solventi residui e altri attributi di qualità rilevanti.
Per i clienti in fase di sviluppo, è particolarmente utile mantenere la comparabilità analitica tra i primi campioni e i lotti commerciali. Consente di studiare i cambiamenti nelle prestazioni della reazione a valle utilizzando dati oggettivi sulla qualità del materiale.
Ciò diventa ancora più importante quando un processo è stato ottimizzato attorno ad uno specifico profilo qualitativo intermedio.
La qualificazione del fornitore dovrebbe includere la comunicazione tecnica
La qualificazione del fornitore non si limita alla revisione dei certificati.
Il processo di comunicazione tecnica può rivelare se il produttore comprende il prodotto e i suoi rischi di produzione. Le domande sul controllo delle impurità, sui metodi analitici, sulla consistenza dei lotti, sulla scala di produzione, sullo stoccaggio, sull'imballaggio e sulla gestione delle modifiche dovrebbero ricevere risposte chiare e supportate tecnicamente.
Per la fornitura farmaceutica a lungo termine, la comunicazione è particolarmente importante quando cambiano le specifiche, le previsioni della domanda, i formati di confezionamento o i requisiti normativi.
Un fornitore in grado di mantenere una comunicazione tecnica coerente può contribuire a ridurre l’incertezza durante l’intero ciclo di vita del prodotto.
L’offerta globale richiede una catena di qualità stabile
I clienti farmaceutici internazionali hanno bisogno di avere la certezza che la qualità del prodotto rimarrà costante durante il trasporto e il successivo stoccaggio.
L'imballaggio dovrebbe proteggere la sostanza intermedia dall'esposizione ambientale, mentre le etichette e la documentazione del lotto dovrebbero rimanere leggibili e tracciabili.
Jiangsu Jingye Pharmaceutical esporta prodotti in Europa, America, Sud-Est asiatico, Giappone e Corea del Sud. Questa esperienza sul mercato internazionale supporta il coordinamento richiesto tra produzione, documentazione di qualità, logistica e requisiti del cliente.
Per le forniture ricorrenti, tempi di consegna prevedibili e documentazione coerente possono diventare componenti importanti dell'affidabilità complessiva dell'approvvigionamento.
Costruire una strategia di fornitura intermedia a lungo termine
Una forte strategia di sourcing dovrebbe considerare sia la domanda attuale che lo sviluppo futuro.
Un cliente potrebbe inizialmente richiedere solo quantità di laboratorio di 2-Amino-4'-Bromobenzofenone, ma uno sviluppo di successo può comportare requisiti commerciali e su scala pilota. Selezionare fin dall'inizio un fornitore con capacità di produzione scalabili può ridurre il rischio di ripetere la qualificazione tecnica in un secondo momento.
Il fornitore ideale dovrebbe quindi dimostrare competenza in ricerca e sviluppo, infrastruttura produttiva, capacità analitica, gestione della qualità orientata alle GMP ed esperienza con clienti internazionali.
Conclusione
Il ruolo di un fornitore cinese di intermedi 2-Amino-4'-Bromobenzofenone va oltre la fornitura di un prodotto chimico. Un fornitore affidabile dovrebbe essere in grado di supportare il percorso completo, dal campione di sviluppo alla produzione farmaceutica scalabile.
Jiangsu Jingye Pharmaceutical combina ricerca e sviluppo, produzione, capacità analitiche, tecnologie di reazione specializzate, operazioni orientate alle GMP e commercio internazionale all'interno di un'unica organizzazione integrata. Le sue capacità tecniche nelle reazioni ad alta temperatura e alta pressione, idrogenazione, sintesi chirale e distillazione ad alto vuoto forniscono ulteriore flessibilità per complessi requisiti di produzione farmaceutica.
Per i clienti che pianificano una fornitura a lungo termine, il fornitore più prezioso è quello che può mantenere la stessa attenzione alla consistenza chimica, al controllo delle impurità, alla tracciabilità analitica, alla scalabilità della produzione e alla documentazione mentre il progetto passa dalla ricerca di laboratorio alla produzione commerciale.